

Spawanie orbitalne instalacji gazowych – od czego zależy powtarzalność połączeń?


Spawanie orbitalne instalacji gazowych pozwala prowadzić proces łączenia rur według zaprogramowanego przebiegu, ograniczając wpływ przypadkowych zmian ruchu elektrody. Znajduje zastosowanie tam, gdzie istotne są szczelność, czystość wnętrza rurociągu oraz porównywalna jakość kolejnych spoin. Sama automatyzacja nie oznacza jednak, że każde połączenie będzie zgodne z wymaganiami. Powtarzalność zależy od całego procesu technologicznego: od doboru materiałów i przygotowania krawędzi, przez osłonę gazową, aż po kontrolę gotowych złączy.
W instalacjach gazowych znaczenie ma zarówno jakość pojedynczej spoiny, jak i możliwość odtworzenia warunków jej wykonania. Różnice w grubości ścianek, niewspółosiowość rur czy niestabilny przepływ gazu osłonowego mogą zmienić rezultat mimo zastosowania tego samego programu. Dlatego ocena technologii powinna obejmować nie tylko możliwości spawarki, lecz także organizację prac, kwalifikacje personelu i sposób dokumentowania wyników. Dopiero spójne podejście pozwala ograniczać rozrzut jakości pomiędzy kolejnymi połączeniami.
Na czym polega spawanie orbitalne rurociągów
Spawanie orbitalne polega na prowadzeniu elektrody lub palnika po obwodzie nieruchomej rury. W instalacjach wymagających wysokiej czystości często wykorzystuje się proces TIG, w którym łuk elektryczny jarzy się między nietopliwą elektrodą wolframową a materiałem. Strefę spawania chroni odpowiednio dobrany gaz osłonowy. W zależności od konstrukcji złącza, materiału oraz grubości ścianki połączenie może być wykonywane bez dodatku spoiwa albo z jego podawaniem. Nie każda spoina orbitalna powstaje bez spoiwa, a wybór wariantu wymaga uzasadnienia technologicznego.
Sterownik umożliwia zaprogramowanie między innymi natężenia prądu, prędkości obrotowej oraz czasu poszczególnych etapów cyklu. Obwód rury można podzielić na sektory z różnymi nastawami, ponieważ pozycja spawania i oddziaływanie grawitacji zmieniają się podczas obrotu elektrody. Znaczenie mają również narastanie prądu, sposób zakończenia spoiny i czas osłony gazowej po wygaszeniu łuku. Kontrolowany przebieg cyklu ogranicza zmienność wykonania, ale nie kompensuje automatycznie błędów montażowych ani zanieczyszczeń powierzchni.
Do pracy stosuje się głowice o różnej konstrukcji, w tym zamknięte i otwarte. Ich przydatność zależy od wymiarów rur, wymaganej osłony gazowej, dostępu do miejsca łączenia oraz potrzeby podawania spoiwa. Głowica musi obejmować właściwy zakres średnic i zapewniać stabilne prowadzenie procesu. Ograniczeniem może być przestrzeń między rurociągiem a ścianą, inną instalacją lub elementem konstrukcyjnym. Z tego powodu możliwość wykonania spoiny orbitalnej należy sprawdzać już podczas planowania rozmieszczenia połączeń.
Dobór technologii do materiału i wymiarów rur
Punktem wyjścia jest określenie gatunku materiału, średnicy zewnętrznej oraz nominalnej i rzeczywistej grubości ścianki. Innych warunków wymagają cienkościenne rury ze stali nierdzewnej, a innych elementy o większej grubości lub wykonane z odmiennego stopu. Na zachowanie jeziorka spawalniczego wpływają właściwości cieplne i skład chemiczny materiału. Program powinien odpowiadać konkretnemu zakresowi zastosowania, zamiast być przenoszony między zleceniami wyłącznie na podstawie podobnej średnicy rur.
Przy doborze technologii trzeba uwzględnić również rodzaj transportowanego gazu, ciśnienie, temperaturę pracy i wymagania dotyczące czystości instalacji. Warunki odpowiednie dla jednego medium nie muszą być wystarczające dla innego. Znaczenie mają zgodność materiałowa, odporność na przewidywane oddziaływania oraz dopuszczalny stan powierzchni wewnętrznej. Wymagania eksploatacyjne wyznaczają kryteria akceptacji złączy, a dokumentacja projektowa powinna przekładać je na sposób wykonania i badania połączeń.
Ocena wykonawcy powinna obejmować dopasowanie posiadanego wyposażenia do przewidzianych rur, a nie jedynie obecność spawarki orbitalnej w zapleczu technicznym. OrbitGaz Bytom wykonuje spawanie instalacji rurociągowych, w tym orbitalne, i dysponuje spawarką orbitalną marki Swagelok; zgodność konfiguracji urządzenia z konkretną średnicą, grubością ścianki oraz dostępem montażowym pozostaje jednak osobnym kryterium technicznym. Sama informacja o marce urządzenia nie określa pełnego zakresu możliwych zastosowań.
Przygotowanie oraz dopasowanie elementów przed spawaniem
Powtarzalne połączenia wymagają powtarzalnego przygotowania końców rur. Cięcie powinno zapewniać geometrię zgodną z przyjętą technologią, a krawędzie muszą być wolne od zadziorów i uszkodzeń utrudniających dopasowanie. W wielu cienkościennych złączach doczołowych szczególne znaczenie ma prostopadłość czoła rury do jej osi. Nierówne krawędzie zmieniają lokalne warunki przetopu, przez co nawet prawidłowo dobrany program może powodować różnice w kształcie spoiny lub nieciągłości.
Przed zamocowaniem elementów w głowicy należy ocenić ich stan i wzajemne ustawienie. Zakres przygotowania powinien odpowiadać instrukcji technologicznej oraz wymaganiom czystości instalacji. Do podstawowych czynności należą:
- usunięcie zadziorów, opiłków i pozostałości obróbki z wnętrza oraz zewnętrznej powierzchni rur;
- oczyszczenie i odtłuszczenie strefy łączenia odpowiednią metodą;
- sprawdzenie owalności oraz zgodności wymiarowej elementów;
- kontrola współosiowości i dopuszczalnej szczeliny montażowej przed rozpoczęciem cyklu;
- zabezpieczenie przygotowanych powierzchni przed ponownym zabrudzeniem.
Osobnym zagadnieniem jest osłona grani, czyli wewnętrznej strony spoiny. W przypadku materiałów podatnych na utlenianie w temperaturze spawania stosuje się odpowiednie podawanie gazu do wnętrza rurociągu. Trzeba kontrolować skuteczność wypierania powietrza, drożność odpływu i warunki przepływu. Zbyt duży przepływ nie zastępuje skutecznej osłony, a nadciśnienie wewnątrz rury może zaburzać formowanie grani. Jeżeli wymaga tego technologia, rozpoczęcie spawania uzależnia się od uzyskania określonego poziomu tlenu resztkowego.
Znaczenie parametrów procesu i kwalifikacji wykonawcy
Natężenie prądu i prędkość przemieszczania elektrody wpływają na ilość ciepła wprowadzanego do złącza, ale nie są jedynymi istotnymi zmiennymi. Znaczenie mają parametry pulsacji, długość łuku, geometria i stan elektrody, rodzaj gazu oraz warunki odprowadzania ciepła. Różnice mogą pojawić się również wtedy, gdy kolejne spoiny wykonuje się na elementach o odmiennej temperaturze początkowej. Powtarzalny program wymaga stabilnych warunków wejściowych, a nie tylko identycznych wartości zapisanych w pamięci sterownika.
Podstawę organizacji procesu stanowi instrukcja technologiczna spawania, zwykle określana skrótem WPS. Powinna wskazywać warunki wykonania złącza i dopuszczalne zakresy zmiennych. Sposób kwalifikowania technologii zależy od dokumentów odniesienia, materiału, zastosowania oraz wymagań projektu. W odpowiednich przypadkach wykorzystuje się między innymi normy z serii PN-EN ISO 15614. Zatwierdzony zakres technologii nie jest nieograniczony, dlatego zmiana materiału, grubości czy konstrukcji złącza wymaga sprawdzenia, czy nadal mieści się w jego granicach.
Automatyzacja nie eliminuje potrzeby kwalifikacji personelu. Operator odpowiada za przygotowanie stanowiska, właściwe zamocowanie elementów, dobór zatwierdzonego programu i rozpoznanie nieprawidłowości. Dla zmechanizowanego i automatycznego spawania metali właściwym odniesieniem może być PN-EN ISO 14732, zależnie od wymagań realizacji. Istotny pozostaje także nadzór spawalniczy oraz kontrola stanu wyposażenia. Zmiana nastaw powinna być świadoma i udokumentowana, a nie służyć doraźnemu maskowaniu problemów wynikających z niewłaściwego przygotowania rur.
Kontrola jakości połączeń i dokumentowanie prac
Kontrola jakości zaczyna się przed zajarzeniem łuku. Obejmuje identyfikację materiałów, ocenę przygotowania krawędzi, sprawdzenie dopasowania oraz potwierdzenie warunków osłony gazowej. Po wykonaniu złącza podstawowym etapem jest badanie wizualne w zakresie przewidzianym dla danej instalacji. Ocenia się między innymi kształt spoiny i widoczne niezgodności. Prawidłowy wygląd nie potwierdza wszystkich właściwości złącza, dlatego zakres dalszych badań musi wynikać z wymagań technicznych, a nie z samego zastosowania metody orbitalnej.
W zależności od projektu mogą być potrzebne dodatkowe badania nieniszczące, oględziny wnętrza rurociągu lub badania próbek technologicznych. Dobór metod zależy również od możliwości ich zastosowania do określonej średnicy i grubości ścianki. Próby szczelności i ciśnieniowe mają odrębne cele oraz procedury. Próba szczelności nie zastępuje oceny jakości spoin, podobnie jak pozytywny wynik oględzin nie dowodzi szczelności całego układu. Próby wymagają właściwego przygotowania, doboru medium i zabezpieczenia stanowiska.
Dokumentacja powinna umożliwiać powiązanie konkretnej spoiny z miejscem w instalacji, zastosowaną technologią, personelem i wynikami kontroli. Zależnie od wymagań obejmuje także dane materiałowe, identyfikację programu oraz zapisy rzeczywistych parametrów cyklu, jeżeli wyposażenie pozwala je rejestrować. Rejestr parametrów wspiera identyfikowalność, ale nie zastępuje badań. Jego wartość rośnie wtedy, gdy zapis jest jednoznacznie przypisany do złącza i analizowany łącznie z wynikami odbioru, zamiast funkcjonować jako niezależny plik bez odniesienia do dokumentacji.
Kiedy spawanie orbitalne warto uwzględnić w projekcie
Spawanie orbitalne warto rozważyć przy instalacjach zawierających liczne, podobne złącza oraz tam, gdzie wymagane są kontrolowany przebieg procesu i wysoka czystość połączeń. Dotyczy to między innymi rurociągów gazów technicznych i gazów o podwyższonych wymaganiach czystości, pod warunkiem dopasowania technologii do ich przeznaczenia. Największy potencjał ujawnia się przy standaryzacji złączy: ograniczeniu liczby wariantów wymiarowych, uporządkowaniu przygotowania elementów i zapewnieniu dostępu do miejsc spawania.
Już na etapie projektu należy przewidzieć przestrzeń dla głowicy, możliwość zamocowania rur oraz sposób doprowadzenia i odprowadzenia gazu osłonowego. Korzystne może być zaplanowanie prefabrykacji odcinków w warunkach zapewniających lepszą kontrolę czystości i ustawienia elementów. Nie każde połączenie da się jednak wykonać tą samą głowicą lub w tej samej kolejności montażowej. Dostęp montażowy jest częścią doboru technologii, a jego pominięcie może wymusić zmianę sposobu wykonania części złączy.
Ocena zasadności zastosowania metody powinna uwzględniać cały zakres prac: przygotowanie rur, opracowanie i sprawdzenie programu, wykonanie spoin, badania oraz dokumentację. Przy niewielkiej liczbie nietypowych połączeń koszty przygotowawcze mogą mieć większy udział niż przy powtarzalnej serii. Ostatecznie powtarzalność połączeń wynika ze spójności wszystkich etapów. Odpowiednio dobrana spawarka stanowi ważny element procesu, lecz dopiero połączenie właściwej technologii, starannego montażu, kompetencji personelu i rzetelnej kontroli pozwala uzyskiwać przewidywalne wyniki.
Widzisz błąd lub nieaktualną informację? Zgłoś błąd, sprostowanie lub uwagę

Ostatnie Artykuły
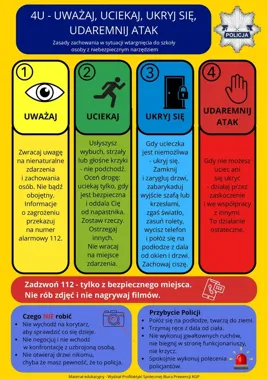
Ucieczka to pierwszy wybór. Policja omawiała zasadę 4U w Legionowie
Weekend w Legionowie 20–22 listopada: sąsiedzkie smaki, bardowie i derby
Czworo uczniów z powiatu legionowskiego otrzyma stypendia premiera
Prace serwisowe ograniczą obsługę klientów, ale kasa będzie działać bez zmian
Dlaczego każdy widzi inny internet i jak powstaje bańka informacyjna
Świąteczna zbiórka żywności obejmie 19 sklepów w Legionowie i okolicy
Jak cyberprzestępcy atakują klientów banków? Będzie bezpłatne webinarium
Legionowo zbiera głosy seniorów. Ankieta pomoże rozpoznać ich potrzeby
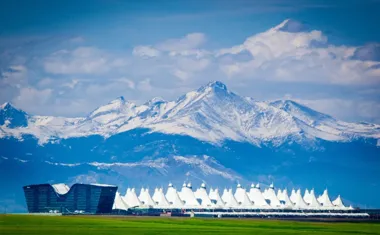
Port Polska celuje w 40 proc. pasażerów koleją. Denver pokazuje, co może pójść źle
Dwa dworce zniszczone podczas wojen. Wykład przypomni kolejowe początki Legionowa
Czerwone światło na ratuszu przypomni o przemocy, której nie widać
Trzy wydarzenia i wolny wstęp w Pałacu w Jabłonnie
W Legionowie seniorzy poznali sposoby rozpoznawania oszustw
Legionowianin od pół wieku szuka piękna w akwareli. Wernisaż już wkrótce
Przydatne dane teleadresowe
- Poradnia Psychologiczno-Pedagogiczna w Legionowie - kontakt, godziny, zapis na badanie
- Straż Gminna w Nieporęcie - kontakt, zgłoszenia, mandaty
- Parafia Najświętszego Ciała i Krwi Chrystusa w Legionowie - msze, kancelaria, sakramenty
- KZB Legionowo - kontakt, godziny, e-BOK i zgłaszanie awarii
- Ośrodek Sportu i Rekreacji w Jabłonnie - kontakt, obiekty, zajęcia sportowe
- Miejska Biblioteka Publiczna w Legionowie - kontakt, godziny, karta biblioteczna i katalog online